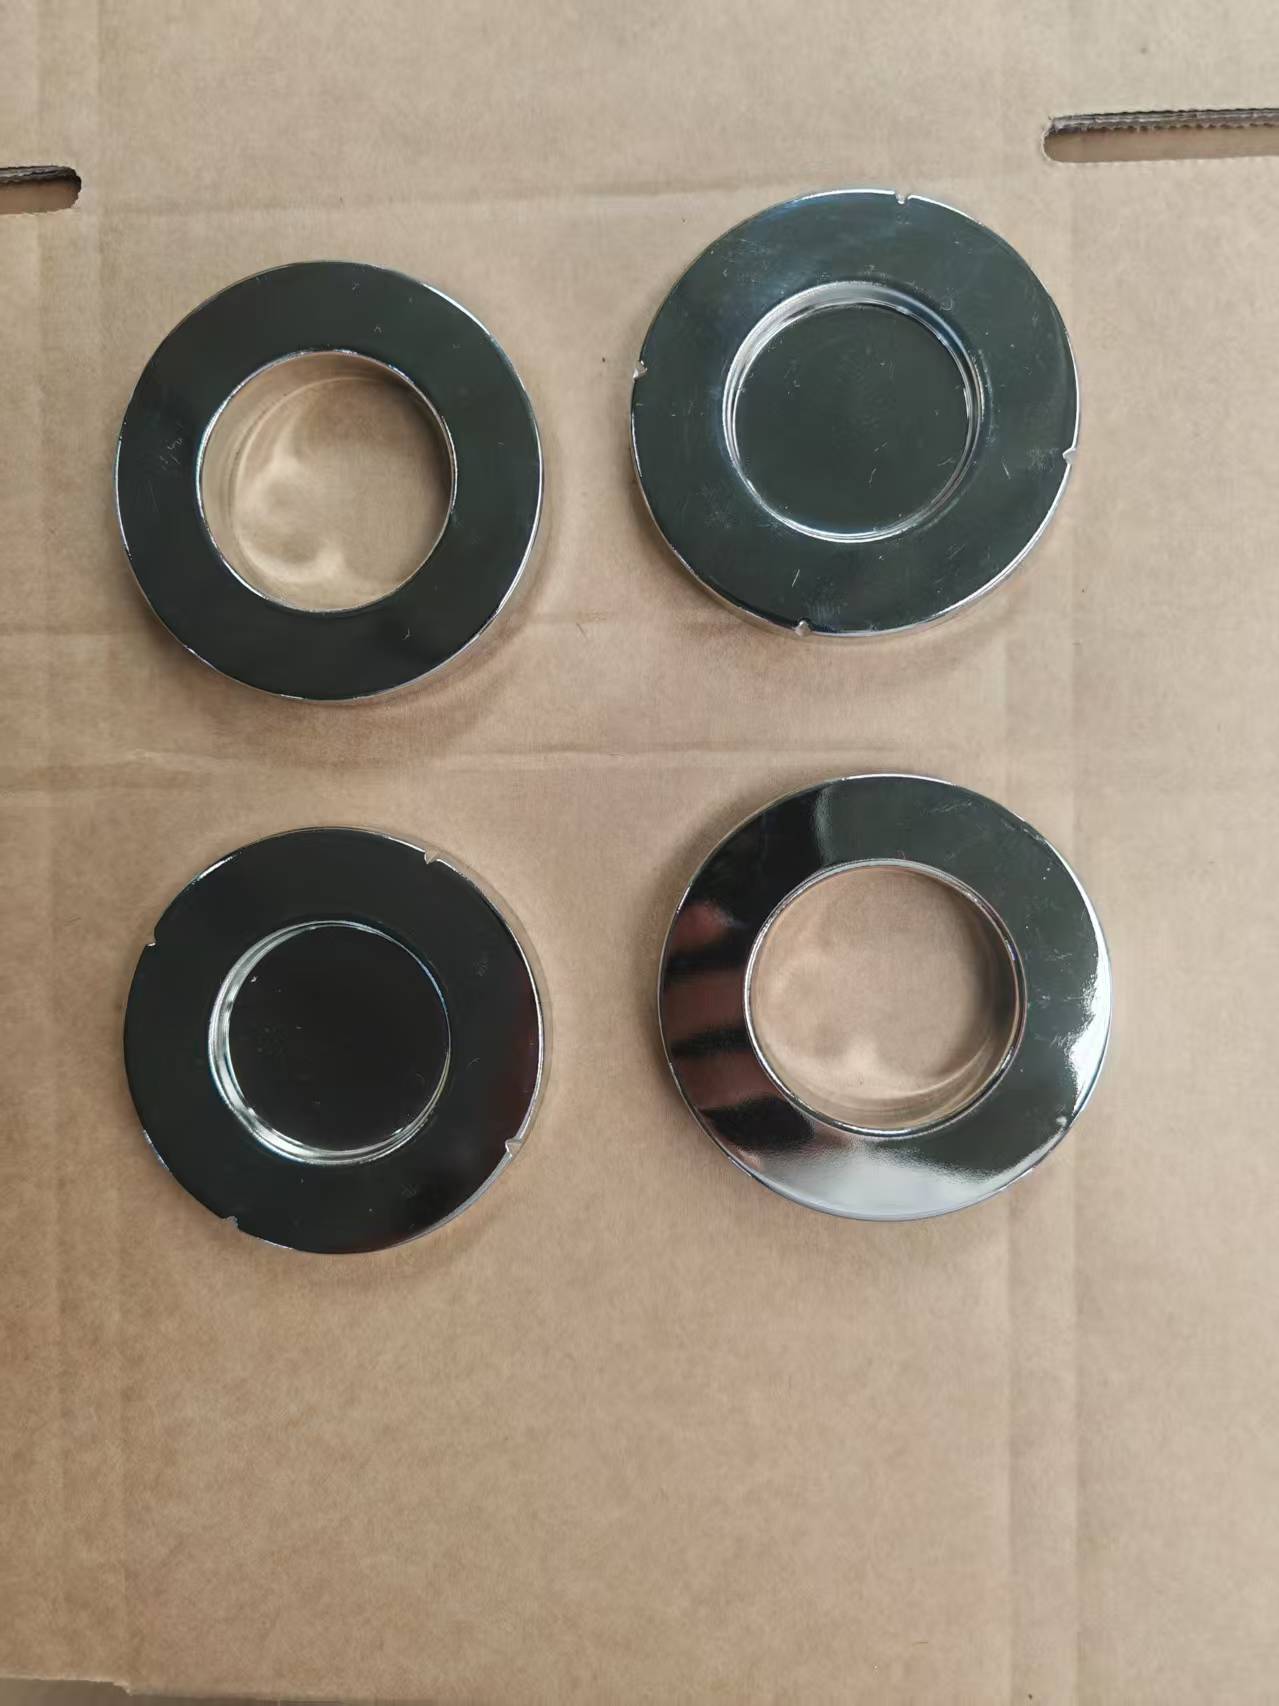
五金冲压件产品说明介绍
一、产品概述
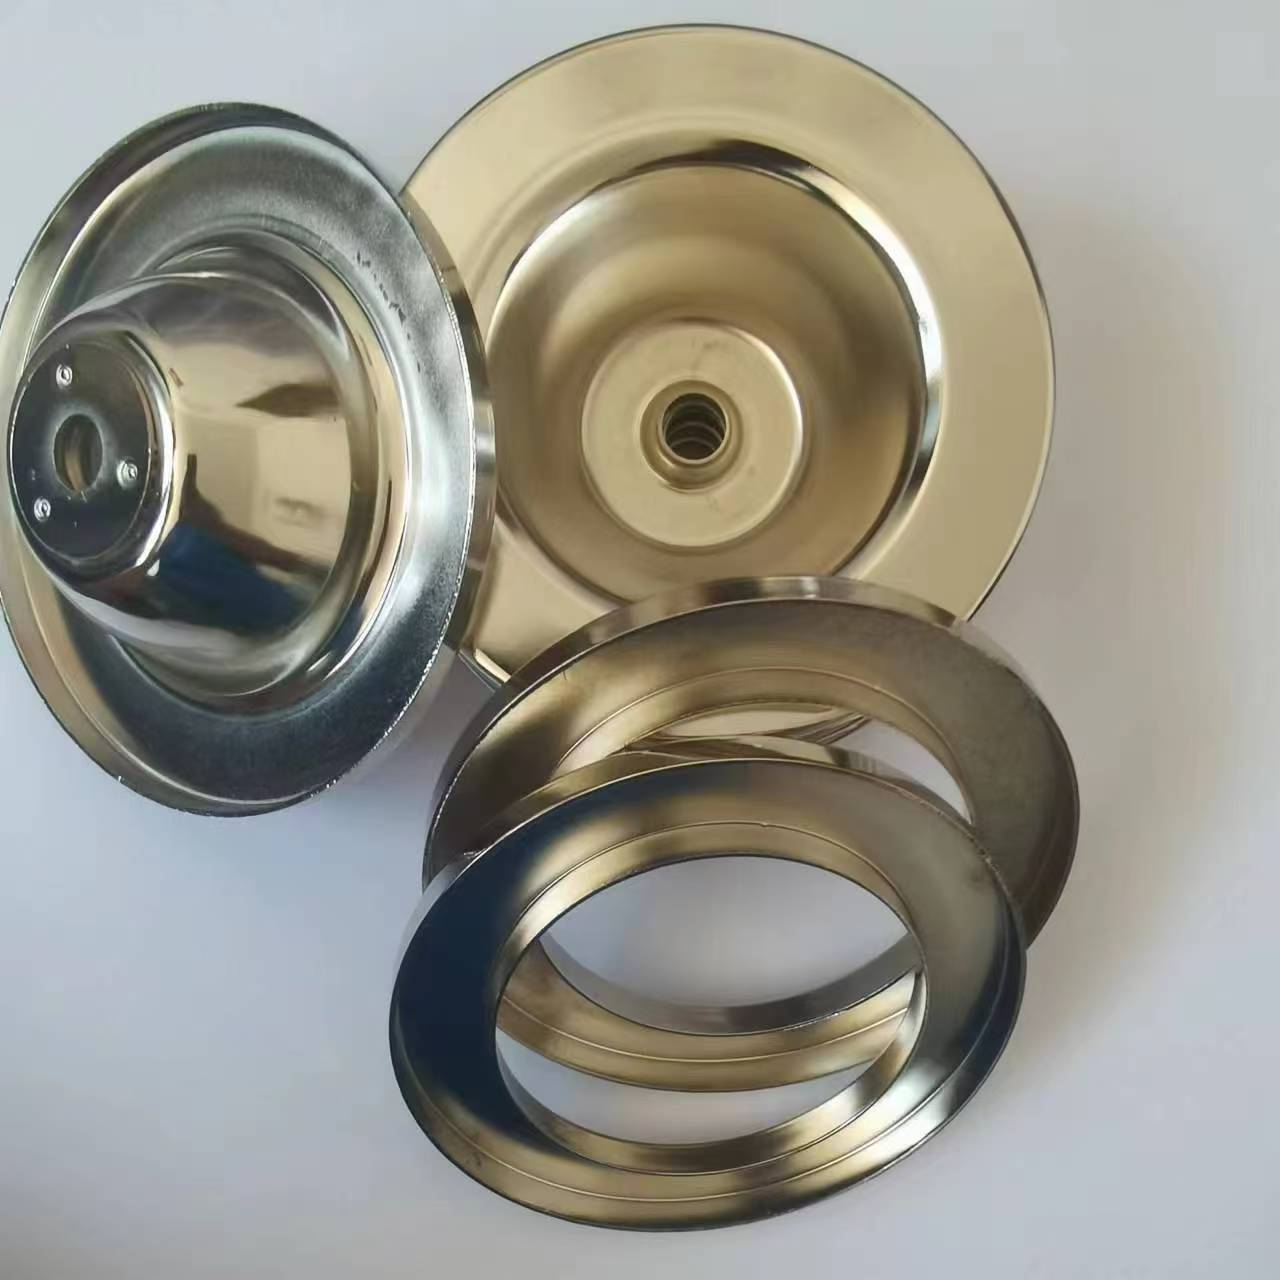
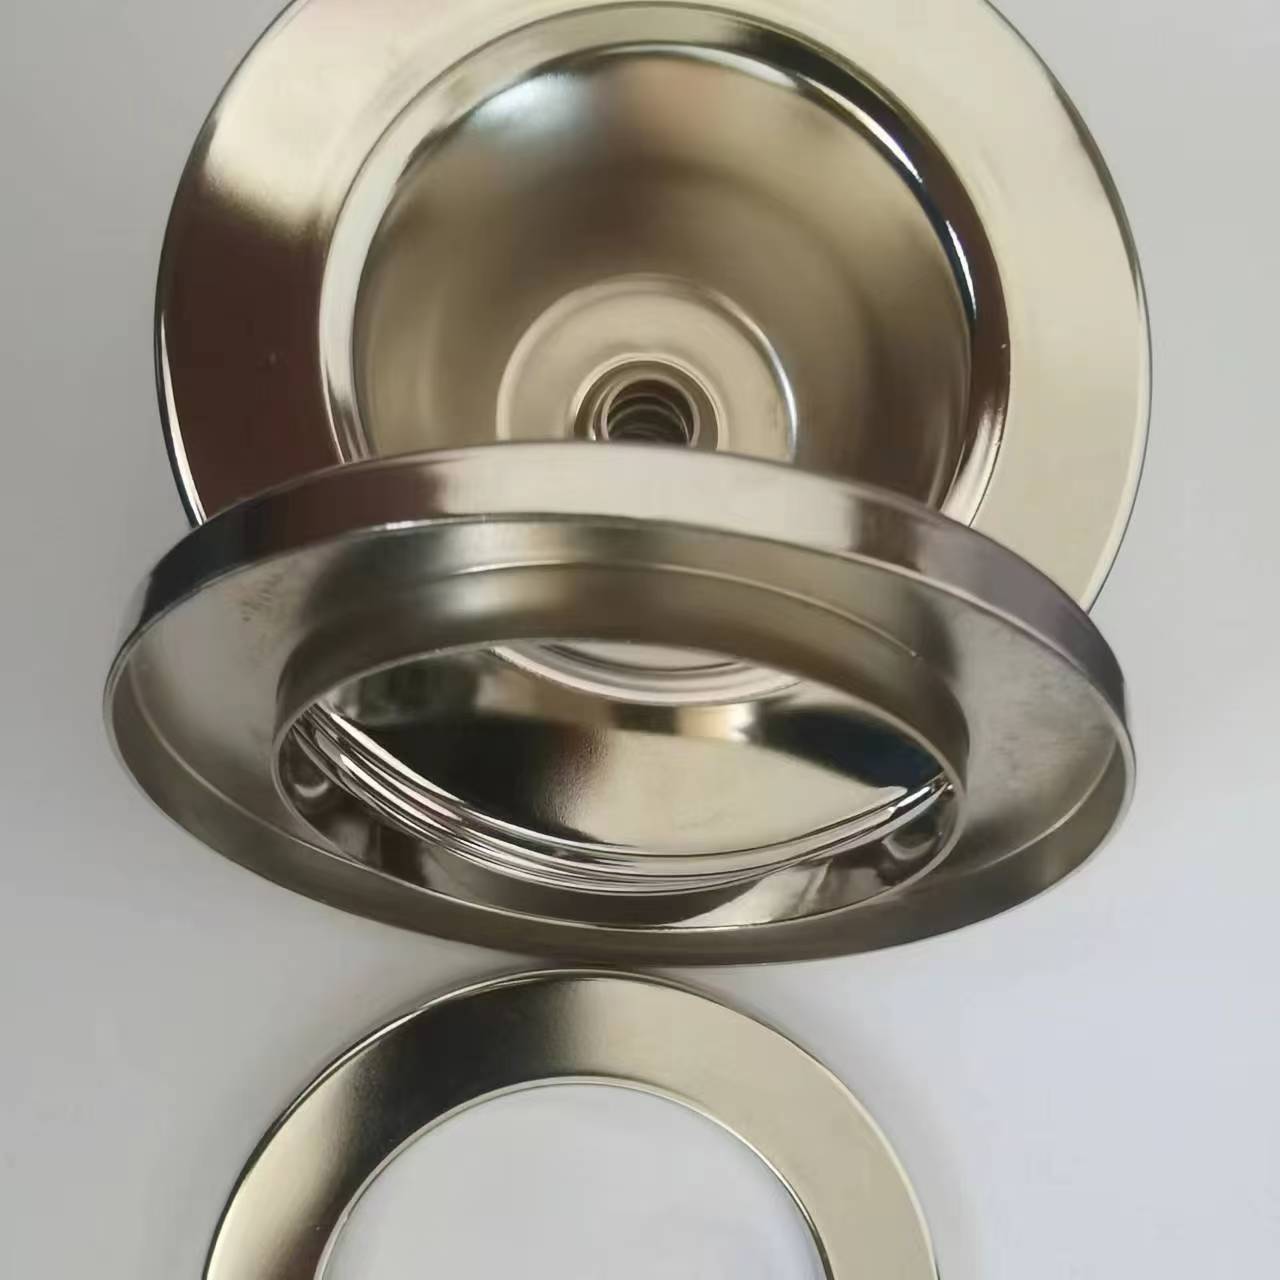
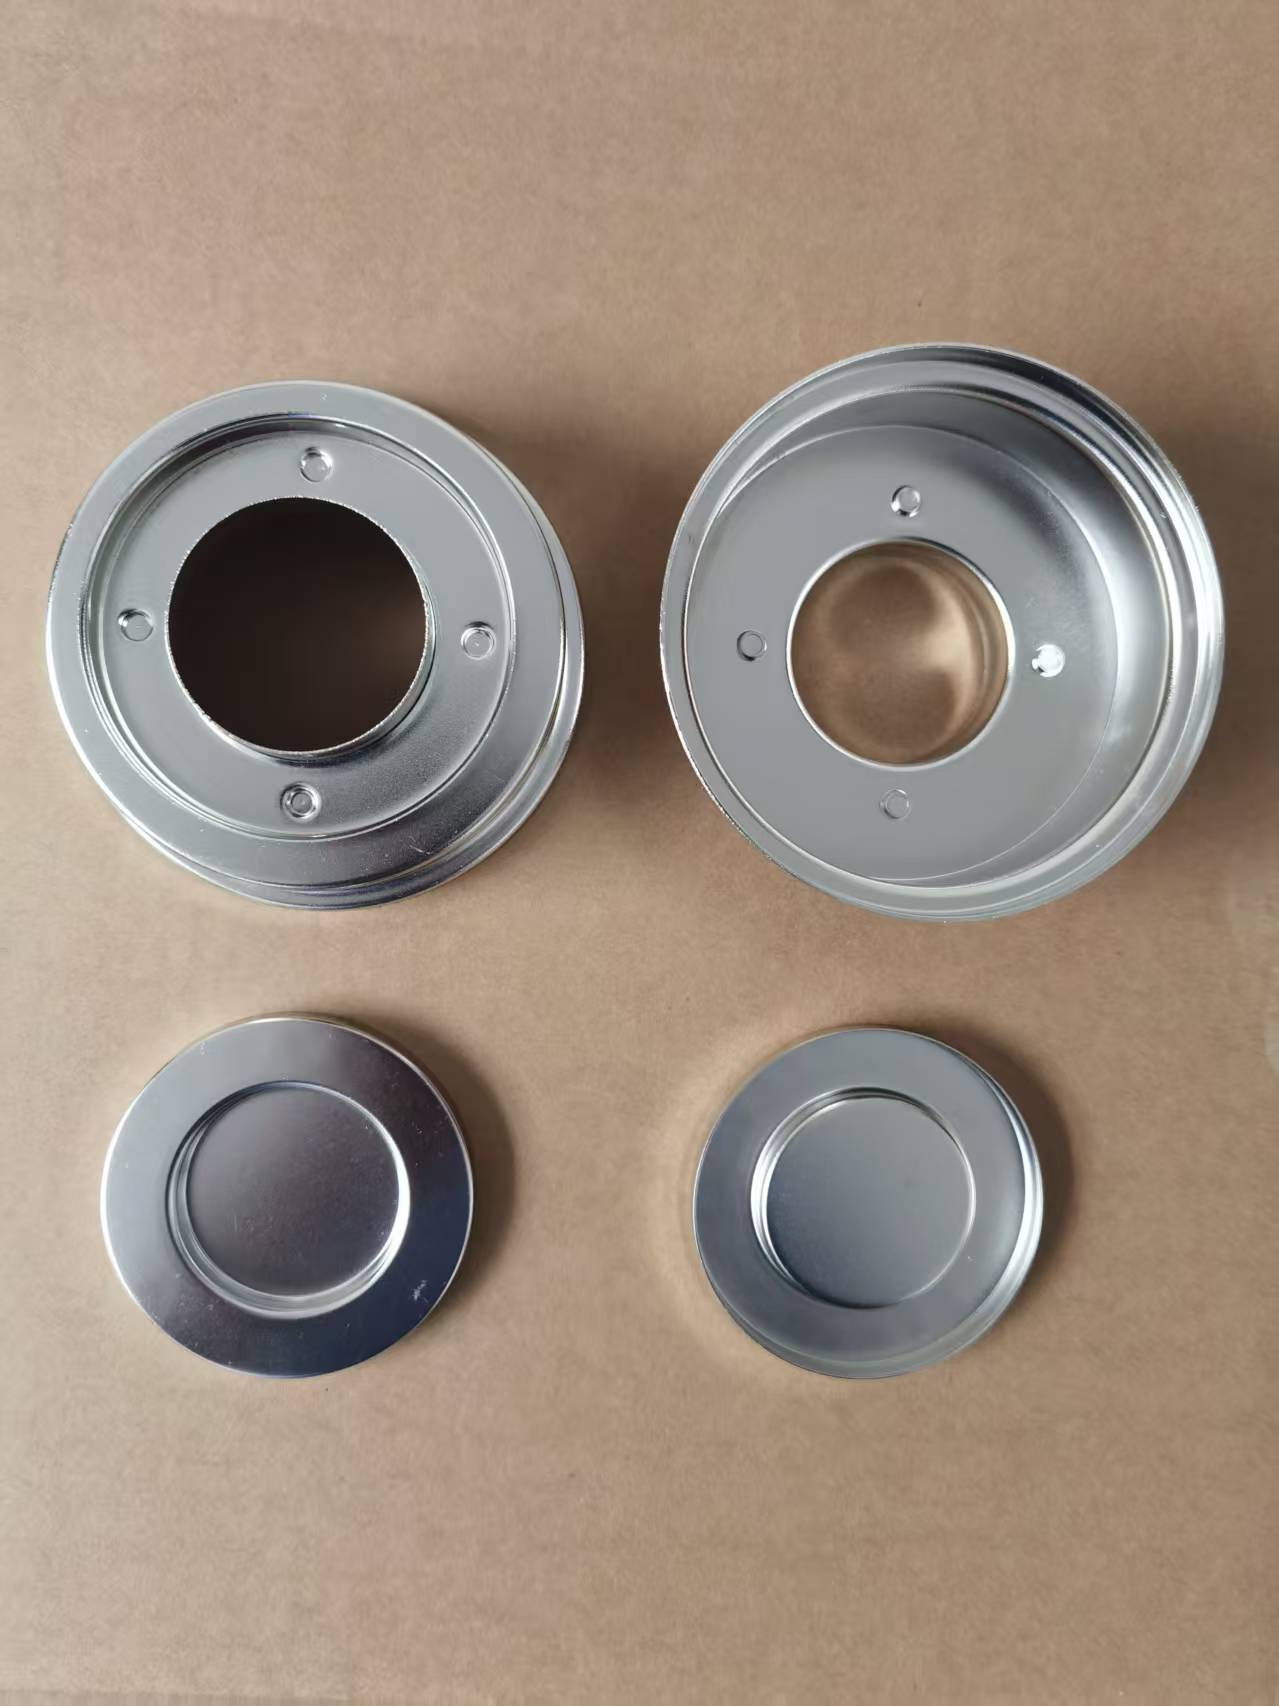
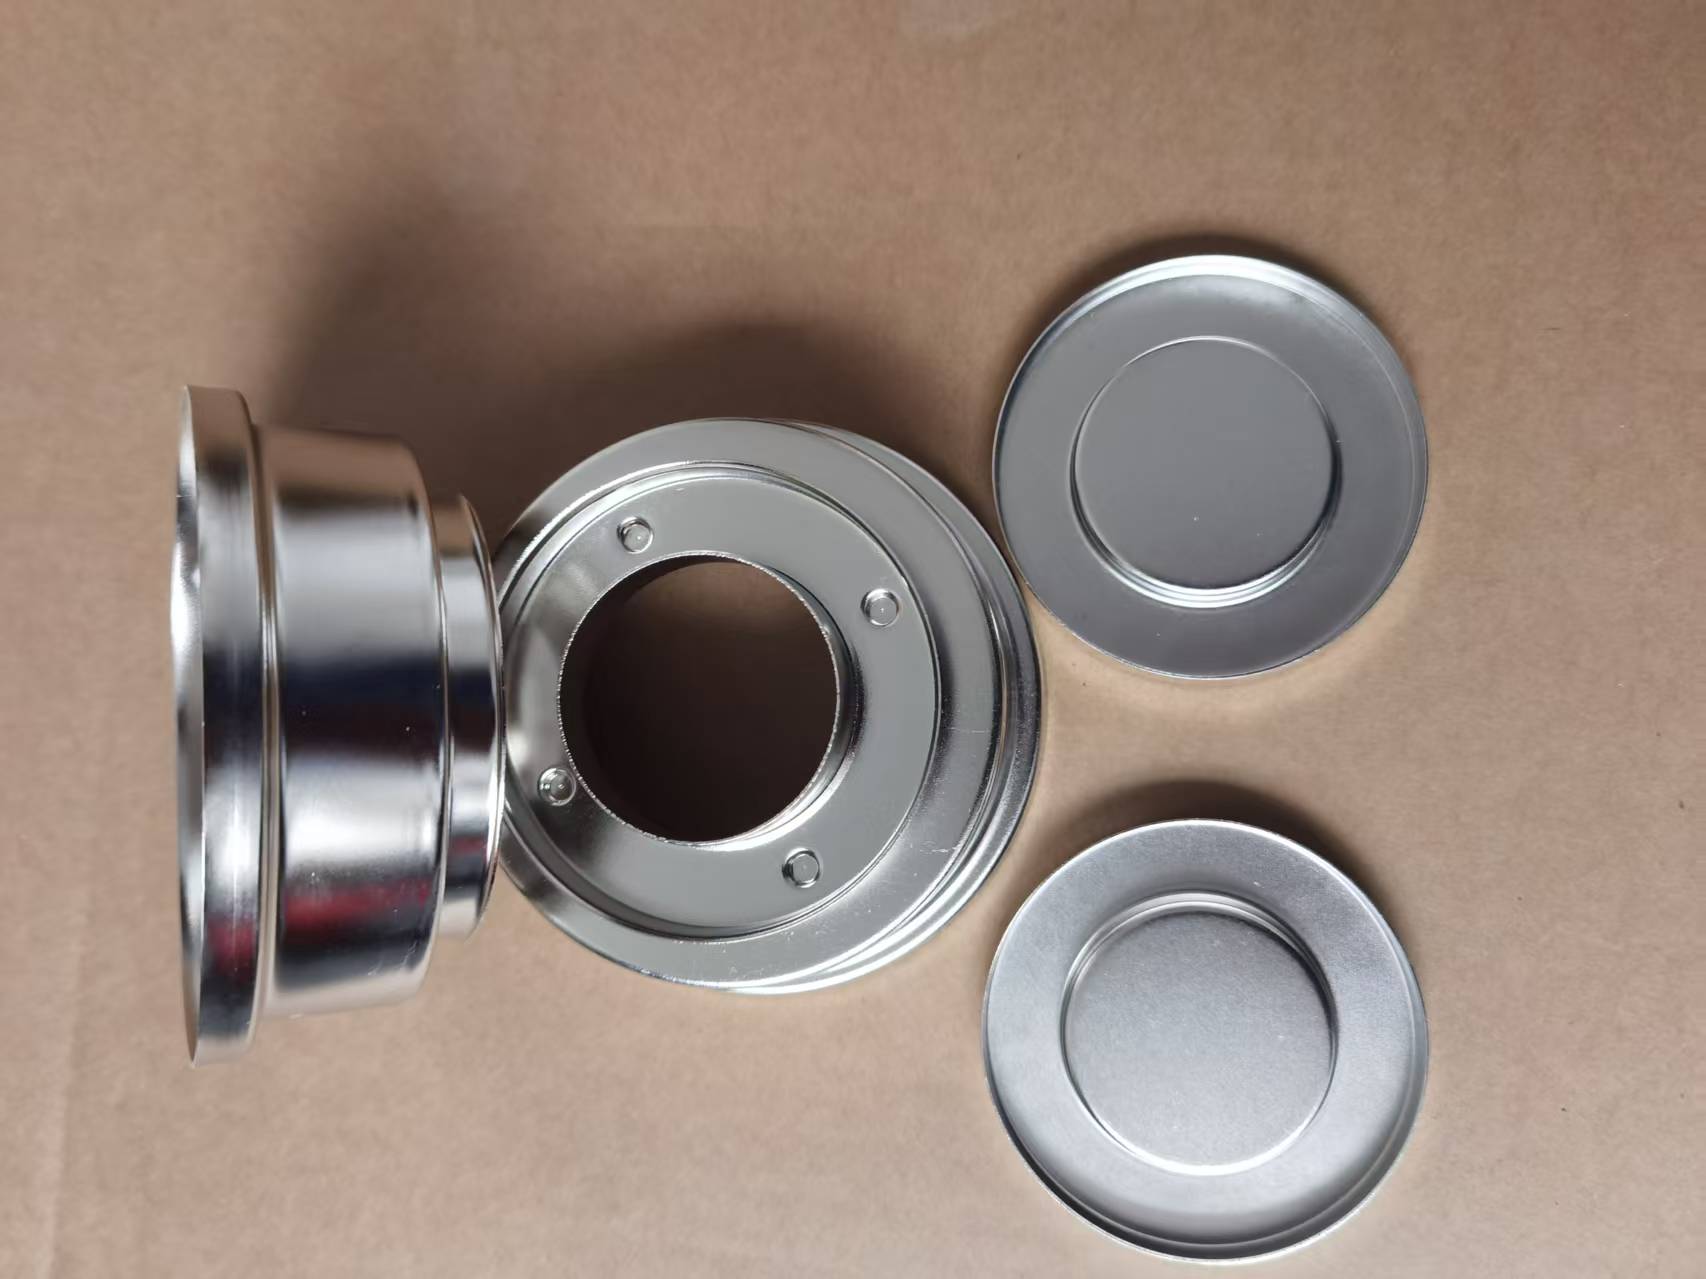
五金冲压件是利用冲床和模具对金属板材施加压力,使其产生塑性变形或分离,从而获得所需形状、尺寸和性能的金属零件,又称金属冲压件、板金冲压件或冷冲压件。五金冲压件是工业生产中应用最广泛的金属零件之一,几乎涵盖所有使用金属薄板的行业。它通过落料、冲孔、弯曲、拉深、成形、翻边等冲压工序,将金属板材加工成各种复杂形状的零件,具有生产效率高、尺寸精度高、表面质量好、重量轻、成本低等优点。
五金冲压件属于金属塑性加工件的一种,与铸造件、锻造件、机加工件相比,其最大的特点是材料利用率高、生产效率高、尺寸一致性好、适合大批量生产、无需切削、成本低廉。它广泛应用于汽车、电子、家电、通讯、医疗、航空、军工、建筑、五金工具等行业,是工业产品中不可或缺的基础零部件。
根据加工方式的不同,五金冲压件主要分为冲裁件(落料、冲孔)、弯曲件、拉深件、成形件和翻边件等。根据材料的不同,可分为碳钢冲压件、不锈钢冲压件、铝合金冲压件、铜合金冲压件和镀锌板冲压件等。根据精度等级的不同,可分为普通冲压件和精密冲压件。根据表面处理的不同,可分为电镀冲压件、喷涂冲压件、氧化冲压件和钝化冲压件等。根据应用领域的不同,可分为汽车冲压件、电子冲压件、家电冲压件和建筑冲压件等。
二、冲压加工的核心工序
冲压加工的核心工序决定了五金冲压件的最终形状和性能。每道工序都有其特定的工艺要求和应用场景,合理选择工序组合是冲压工艺设计的关键。
落料:利用冲裁模具将金属板材沿封闭轮廓分离,获得所需形状的坯料。落料是冲压加工的第一道工序,决定了零件的基本形状和尺寸。落料件的边缘有塌角和毛刺,需要通过后续工序或去毛刺处理改善。
冲孔:利用冲孔模具在板材或坯料上冲出孔洞。冲孔可以在落料后进行,也可以与落料同时进行。冲孔的位置、孔径和数量根据零件功能要求确定。冲孔时应注意孔与边缘的距离,避免边缘变形。
弯曲:利用弯曲模具将板材或坯料弯成一定角度或形状。弯曲是冲压加工中常见的成形工序,用于制造各种折弯件、U形件、V形件等。弯曲时应注意回弹问题,通过补偿或校正减少回弹影响。
拉深:利用拉深模具将平板坯料拉成开口空心件。拉深是冲压加工中较复杂的成形工序,用于制造各种杯形件、筒形件、盒形件等。拉深时应注意起皱和拉裂问题,通过压边力和拉深筋控制材料流动。
成形:利用成形模具使坯料产生局部塑性变形,获得所需形状。成形包括翻边、胀形、缩口、校形等工序。成形工序可提高零件的刚度和精度,满足特定功能要求。
翻边:利用翻边模具将坯料边缘翻成竖直或倾斜的边。翻边用于增加零件刚度、改善外观或便于装配。翻边高度受材料延伸率限制,过高会导致开裂。
五金冲压件的主要结构特征包括:材料厚度通常为0.1~6mm;尺寸精度可达±0.01~±0.1mm;表面粗糙度可达Ra0.8~Ra3.2;可加工复杂形状和微小孔;可通过级进模、复合模实现多工序连续生产。冲压加工的核心优势在于将多道工序集成到一套模具中,实现高效、高精度、低成本的大批量生产。
三、主要技术特点与优势
生产效率高:冲压加工速度快,每分钟可达数十至数百件,适合大批量生产。
尺寸精度高:模具精度高,冲压件尺寸一致性好,互换性强。
表面质量好:冲压件表面光洁,无切削痕迹,外观美观。
材料利用率高:冲压加工材料利用率可达70%~85%,减少废料。
重量轻:冲压件壁薄、重量轻,适用于轻量化设计。
成本低廉:大批量生产时单件成本低,经济性好。
强度高:冲压加工产生冷作硬化,提高材料强度。
可加工复杂形状:可加工复杂形状、微小孔和精细图案。
易于自动化:冲压加工易于实现自动化,降低人工成本。
四、选型与质量控制指南
选型要点:
材料选择:根据零件用途和性能要求选择材料。碳钢适用于一般结构件;不锈钢适用于耐腐蚀件;铝合金适用于轻量化件;铜合金适用于导电导热件;镀锌板适用于防锈件。
厚度选择:根据零件强度和刚度要求选择厚度。一般结构件厚度为0.5~3mm;精密件厚度为0.1~1mm。
精度要求:根据装配要求选择精度等级。普通冲压件精度为±0.1~±0.5mm;精密冲压件精度为±0.01~±0.1mm。
表面处理:根据使用环境选择表面处理。电镀适用于防锈和装饰;喷涂适用于外观和防腐;氧化适用于铝合金;钝化适用于不锈钢。
模具选择:根据批量大小选择模具类型。单工序模适用于小批量;复合模适用于中批量;级进模适用于大批量。
成本控制:综合考虑材料成本、模具成本、加工成本和表面处理成本。
质量控制:
来料检验:检查材料牌号、厚度、硬度和表面质量。
首件检验:检查首件尺寸、外观和性能是否符合图纸要求。
过程检验:定期抽检冲压件尺寸和外观,确保一致性。
模具维护:定期检查模具磨损情况,及时修复或更换。
表面处理检验:检查镀层厚度、附着力和外观质量。
包装防护:冲压件应防锈、防潮、防磕碰,确保运输和储存质量。
五、常见问题解答(FAQ)
Q1:五金冲压件和铸造件、锻造件有什么区别?
A: 三者区别显著。五金冲压件利用金属板材塑性变形加工,生产效率高、尺寸精度高、表面质量好、重量轻、成本低,适用于薄板零件;铸造件利用金属熔液浇注成型,可加工复杂形状,但尺寸精度低、表面粗糙、易有缺陷;锻造件利用金属塑性变形加工,强度高、韧性好,但尺寸精度低、表面粗糙、成本高。选择建议:薄板零件、大批量生产选冲压件;复杂形状、厚壁零件选铸造件;高强度、高韧性零件选锻造件。
Q2:五金冲压件的精度能达到多少?
A: 五金冲压件的精度取决于模具精度、材料厚度和冲压工艺。普通冲压件精度为±0.1~±0.5mm;精密冲压件精度可达±0.01~±0.1mm;超精密冲压件精度可达±0.005mm。注意:材料越薄,精度越高;材料越厚,精度越低。精密冲压需采用高精度模具和精密冲床,并控制冲压速度和温度。
Q3:五金冲压件出现毛刺是什么原因?如何处理?
A: 毛刺是冲压件常见缺陷,原因包括:模具间隙过大或过小;模具刃口磨损;材料硬度过高;冲压速度过快;润滑不足。处理方法:调整模具间隙至合理值;修磨或更换模具刃口;选用合适硬度的材料;降低冲压速度;加强润滑。预防措施:定期检查模具间隙和刃口;选用合适材料;优化冲压参数;加强润滑。
Q4:五金冲压件如何进行表面处理?
A: 五金冲压件表面处理方式包括:电镀(镀锌、镀镍、镀铬、镀锡);喷涂(喷漆、喷塑);氧化(阳极氧化、化学氧化);钝化(不锈钢钝化);磷化(钢铁磷化)。选择建议:防锈选镀锌或喷塑;装饰选镀铬或喷漆;导电选镀锡或镀银;耐腐蚀选不锈钢钝化或阳极氧化。表面处理前应进行除油、除锈和清洗,确保处理质量。
Q5:五金冲压件的模具寿命有多长?如何延长?
A: 模具寿命取决于模具材料、热处理质量、冲压材料和冲压工艺。一般模具寿命为10万~100万次;硬质合金模具寿命可达100万~1000万次。延长模具寿命的措施包括:选用优质模具材料;进行合理热处理;优化模具间隙;加强润滑;定期维护保养;控制冲压速度和温度。注意:模具磨损后应及时修磨,避免继续使用导致冲压件质量下降。
Q6:五金冲压件可以加工哪些材料?
A: 五金冲压件可加工的材料包括:碳钢(Q235、08F、10#、20#);不锈钢(304、316、430);铝合金(1060、5052、6061);铜合金(H62、H65、T2);镀锌板、镀锡板、电工钢;钛合金、镁合金等。选择建议:根据零件用途和性能要求选择材料。一般结构件选碳钢;耐腐蚀件选不锈钢;轻量化件选铝合金;导电导热件选铜合金。
Q7:五金冲压件如何控制成本?
A: 控制成本的方法包括:优化零件设计,减少工序和材料浪费;提高材料利用率,减少废料;选用合适模具,降低模具成本;提高生产效率,降低人工成本;优化表面处理,降低处理成本;加强质量控制,减少废品率。建议:大批量生产时优先选用级进模,提高生产效率和材料利用率;小批量生产时可选用单工序模,降低模具成本。
六、结语
五金冲压件作为工业生产中应用最广泛的金属零件之一,以其生产效率高、尺寸精度高、表面质量好、重量轻、成本低等卓越性能,在汽车、电子、家电、通讯、医疗、航空、军工、建筑、五金工具等行业发挥着不可替代的作用。正确的选型、精心的模具设计和科学的质量控制,是发挥其优良性能、保证产品质量的关键。我们建议用户在实际应用中,严格遵循产品图纸和工艺要求,并结合具体工况咨询专业技术人员,以确保五金冲压件长期稳定可靠。